


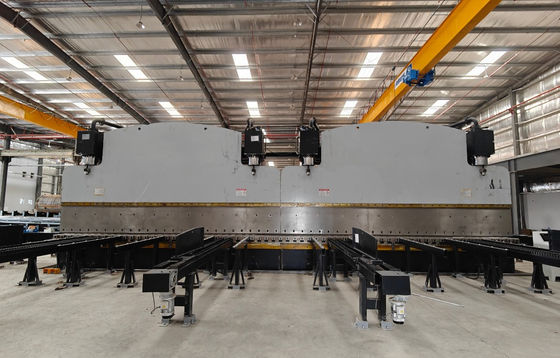
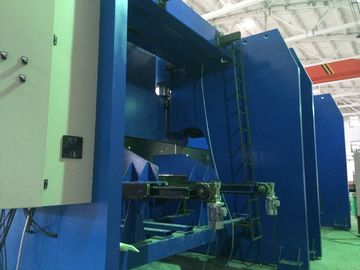
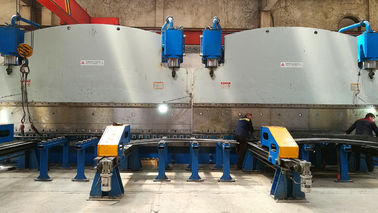
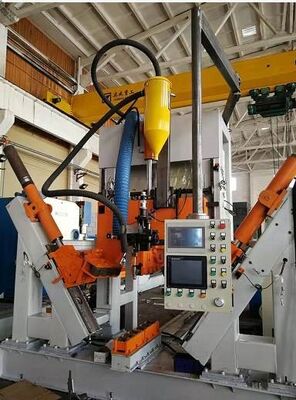


تحلیل فنی و زیرساخت کارخانه
پایان نامه اجرایی: غلبه بر گلوگاههای ساختاری در ساخت تیرهای فولادی
گسترش جهانی شبکههای بزرگراههای هوشمند، برقرسانی شهری و استقرار دکلهای مخابراتی، الزامات عملکرد سازهای تیرهای روشنایی فولادی و دکلهای بلند را به طور قابل توجهی افزایش داده است. تولید تیرهای مخروطی، چندضلعی یا مخروطی بلند (با طول ۱۲ متر تا بیش از ۱۴ متر) نیازمند چیزی فراتر از خرید یک دستگاه خمکن یا جوشکار درز مستقل است.
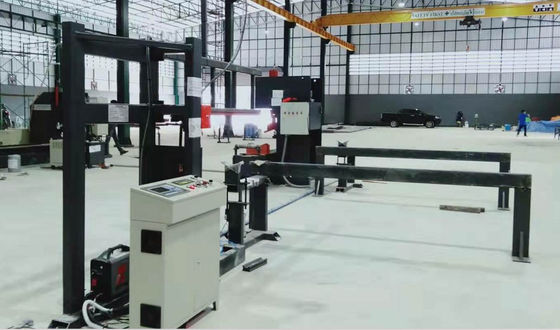
گلوگاه واقعی عملیاتی در کارخانههای تولید تیر با حجم بالا، در برنامهریزی زیرساخت کارگاه، جابجایی صفحات فولادی سنگین و چیدمان خط تجهیزات نهفته است. بدون ظرفیتهای بالابری جرثقیل هماهنگ، ابزارهای مخصوص و جریان مواد سیستماتیک، تولیدکنندگان با تأخیرهای شدید در زمان چرخه، تغییر شکل سازهای در حین انتقال و خطرات ایمنی مواجه میشوند. ارزیابی معماری خط تولید نیازمند تحلیل روشهای گردش کار، تناژ جرثقیلها و مراحل پردازش خودکار است.
زمینه صنعت: نقاط درد اصلی عملیاتی
تأسیسات سنتی ساخت فولاد که به سمت تولید تخصصی تیرهای روشنایی حرکت میکنند، با سه چالش مهندسی تکراری روبرو میشوند:
۱. خطرات جابجایی مواد سنگین
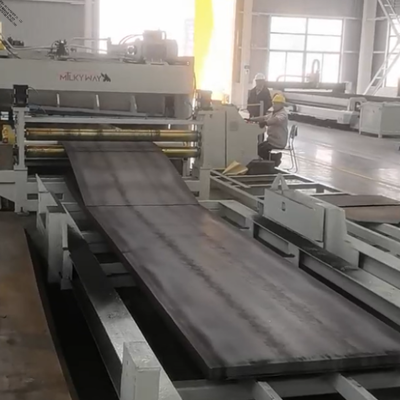
صفحات فولادی ذوزنقهای بلند (Q235A یا فولاد سازهای با استحکام بالا) قبل از خم شدن، انعطافپذیری بالایی از خود نشان میدهند. انتقال این صفحات بین ایستگاههای برش، برش مخروطی و خمکاری با استفاده از بالابرهای با ظرفیت ناکافی باعث افتادگی صفحه، عدم همترازی موقعیت و خطرات جدی ایمنی در محل کار میشود.
۲. عدم تطابق خمکاری و بستن درز
هنگامی که دستگاههای خمکن CNC تاندم با تناژ بالا اشکال مخروطی بلند را شکل میدهند، تنش پسماند باعث ایجاد شکاف درز طولی میشود. اگر دستگاههای بستن درز و جوشکاری بسته از نیروی گیره مکانیکی کافی برخوردار نباشند، انحراف اتصال رخ میدهد که منجر به نقص در نفوذ جوش و دوبارهکاری میشود.
۳. گلوگاههای جریان فرآیند
جداسازی فرآیندهای منفرد - مانند برش درب، جوشکاری رباتیک صفحه پایه و صاف کردن تیر - بدون پوشش جرثقیل مداوم، باعث ازدحام بافر کالای در حال ساخت (WIP) در سراسر کف کارخانه میشود.
روشهای مقایسهای: چیدمان کارخانه و استراتژیهای بالابری سقفی
مدیران مهندسی باید هنگام طراحی یا ارتقاء یک تأسیسات تولید تیر روشنایی بین دو مسیر عملیاتی متمایز انتخاب کنند:
مسیر الف: ایستگاههای کاری دستی مجزا
متکی بر ماشینهای مستقل که در سراسر بخشهای ساخت عمومی با بالابرهای سبک محلی پراکنده شدهاند.
- هزینه سرمایهگذاری: هزینه اولیه راهاندازی ماشین کمتر است.
- کارایی جابجایی: پایین؛ نیاز به بارگیری و جابجایی مکرر دستی.
- خطر سازهای: خطر بیشتر پیچش صفحه و آسیب سطح.
- انطباق ایمنی: آسیبپذیری بالا در حین مانور دستی سقفی.
مسیر ب: خط یکپارچه با جرثقیلهای سقفی دوگانه
ماشینآلات پردازش خودکار را در امتداد بخشهای خطی ساختاریافته که توسط جرثقیلهای پل سنگین سرویسدهی میشوند، یکپارچه میکند.
- هزینه سرمایهگذاری: سرمایهگذاری اولیه بیشتر در ساختار کارخانه و سیستمهای گانتری جرثقیل.
- کارایی جابجایی: بالا؛ انتقال خطی مداوم از برش کویل تا صاف کردن نهایی.
- خطر سازهای: حداقل؛ بالابری کنترل شده همترازی را در طولهای ۱۲ متر تا ۱۴ متر حفظ میکند.
- انطباق ایمنی: مناطق پروتکل ایمنی سختگیرانه با ظرفیت بار سقفی اختصاصی.
پارامترهای زیرساخت بالابری جرثقیل کارگاه
یک عنصر کلیدی در محیطهای مؤثر تولید تیر روشنایی، پیکربندی جرثقیل سقفی است. جابجایی صفحات فولادی سنگین، بارگیری دستگاه خمکن تاندم و مونتاژ دکل بلند نیازمند سیستمهای جرثقیل سقفی تأیید شده است که بر روی دهانههای کارگاه اختصاصی عمل میکنند.
| واحد تجهیزات / منطقه عملیاتی | ظرفیت بار نامی جرثقیل سقفی | استاندارد هشدار ایمنی | نقش یکپارچهسازی تجهیزات |
|---|---|---|---|
| تجهیزات سنگین و بارگیری فرم | ۱۶ تن / ۱۰ تن | علامتگذاری منطقه ایمنی سختگیرانه: حداقل فاصله مجاز زیر بارهای جرثقیل سقفی | کویلهای فولادی سنگین، قالبهای عظیم دستگاه خمکن و مونتاژ بدنه دکل بلند را جابجا میکند. |
| کارگاه خط تولید خودکار | ۱۰ تن / ۶ تن | علامتگذاری منطقه ایمنی سختگیرانه: حداقل فاصله مجاز زیر بارهای جرثقیل سقفی | از بارگیری مداوم ورقهای فولادی برش خورده و خطوط جوشکاری درز طولی پشتیبانی میکند. |
| منطقه مونتاژ و سرویس ماشین | ۱۰ تن / ۵ تن | علامتگذاری منطقه ایمنی سختگیرانه: حداقل فاصله مجاز زیر بارهای جرثقیل سقفی | مونتاژ تجهیزات، همترازی ابزار و نگهداری زیرمجموعهها را تسهیل میکند. |
توجه: رتبهبندی بار و پروتکلهای ایمنی مستقیماً از تنظیمات تأیید شده محیط کارگاه عملیاتی استخراج شده است.

چارچوب انتخاب فنی برای یکپارچهسازی کامل خط
هنگام برنامهریزی یک تأسیسات کامل تولید تیر روشنایی، تیمهای مهندسی باید انتخاب تجهیزات را در شش مرحله تولید متوالی ارزیابی کنند:
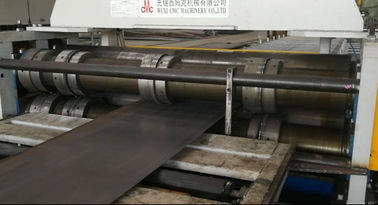
- پردازش کویل و برش مخروطی: راهاندازی یک خط برش به طول اختصاصی یا سیستم برش کویل فولادی همراه با دستگاه برش مخروطی CNC برای آمادهسازی دقیق قطعات ذوزنقهای متساویالساقین بدون اعوجاج مواد.
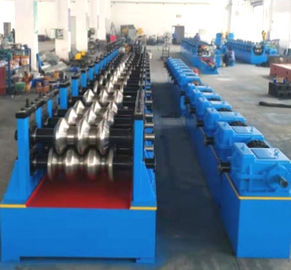
- خمکاری CNC تاندم: استفاده از دستگاههای خمکن هیدرولیک تاندم با اتصال دوگانه یا CNC که قادر به خمکاری چند محوره همزمان برای تیرهای مخروطی یا گرد ۱۲ تا ۱۴ متری هستند.
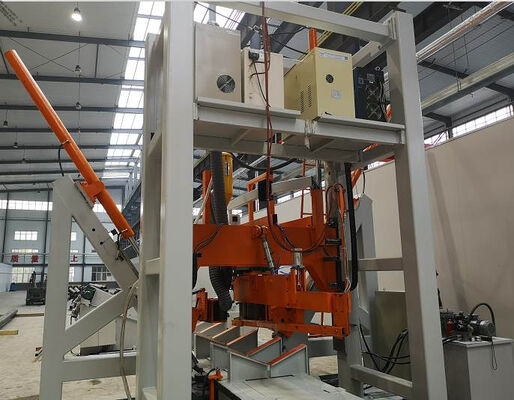
- بستن درز طولی و جوشکاری: پیادهسازی دستگاههای جوشکاری خودکار تیر با استفاده از فرآیندهای جوشکاری زیر پودری (SAW) یا MIG پالس برای اطمینان از جوشهای درز مستقیم با نفوذ کامل.
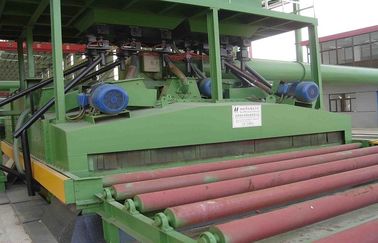
- صاف کردن و شکلدهی هیدرولیک: استفاده از دستگاههای صافکن تیر هیدرولیک با نیروی زیاد مجهز به کنترل از راه دور بیسیم برای اصلاح اعوجاج حرارتی پس از جوشکاری.
- برش قاب درب: ادغام دستگاههای برش درب تیر روشنایی لیزری یا پلاسما CNC برای برش دقیق درب سرویس ۳۶۰ درجه و عملیات سوراخکاری اصطکاکی.
- جوشکاری صفحه پایه فلنج: استفاده از ایستگاههای کاری جوشکاری رباتیک صفحه پایه یا چرخانههای جوشکاری برای اطمینان از استحکام اتصالات سازهای در ریشه تیر.
چک لیست تصمیمگیری عملی برای مدیران مهندسی کارخانه
قبل از نهایی کردن سرمایهگذاری در تجهیزات خط یا نقشههای چیدمان کارخانه، پروژه خود را در برابر این چارچوب پیادهسازی عملی ارزیابی کنید:
- تطابق ظرفیت جرثقیل: تأیید کنید که مسیرهای جرثقیل سقفی از بالابرهای دوگانه (مانند ۱۶ تن / ۱۰ تن یا ۱۰ تن / ۶ تن) پشتیبانی میکنند تا امکان بالابری دو نقطهای تیرهای فولادی بلند ۱۴ متری فراهم شود.
- علامتگذاری منطقه ایمنی: اطمینان حاصل کنید که علائم کف و پروتکلهای حداقل فاصله سقفی ("ایستادن زیر بارهای جرثقیل سقفی ممنوع") در اطراف ماشینآلات سنگین رعایت میشوند.
- همگامسازی تاندم: کنترلرهای CNC در ماشینآلات خمکاری را تأیید کنید که از همگامسازی شیرهای تناسبی هیدرولیک در زمان واقعی در طول تختهای بلند پشتیبانی میکنند.
- فضای بافر WIP: فضای کافی در کف بین ایستگاههای جوشکاری درز و صافکاری اختصاص دهید تا از گلوگاههای جابجایی مواد جلوگیری شود.
نتیجهگیری و گامهای بعدی در بهینهسازی کارخانه
ساخت یک تأسیسات تولید تیر روشنایی فولادی رقابتی و با بازده بالا نیازمند یک رویکرد مهندسی جامع است که زیرساخت کارگاه، ظرفیتهای بالابری جرثقیل و یکپارچهسازی ماشینآلات را هماهنگ کند. با اولویتبندی گردش کار جابجایی مواد در کنار دستگاههای خمکن تاندم پیشرفته و تجهیزات جوشکاری درز خودکار، تولیدکنندگان میتوانند به هندسه محصول پایدار و حجم تولید بالا دست یابند.
برای تیمهای مهندسی صنعتی که در حال ارزیابی گسترش خط یا مدرنسازی تأسیسات تولید تیر روشنایی موجود هستند، مشاوره با تولیدکنندگان تخصصی تجهیزات کلید در دست مانند Wuxi CMC Machinery Co.,Ltd، بنیان فنی لازم برای بهینهسازی طراحی کارخانه، چیدمان خط و انتخاب ماشین را فراهم میکند.